



 English
 日本語

무연 웨이브 솔더링 온도: 완벽한 공정 가이드 및 모범 사례
무연 웨이브 솔더링에서 온도 제어는 솔더 접합 품질, PCB 신뢰성 및 전체 생산 수율에 영향을 미치는 가장 중요한 요소 중 하나입니다. 기존의 주석-납 솔더링 공정과 달리 무연 웨이브 솔더링은 예열, 솔더링 및 냉각 단계 전반에 걸쳐 더 높은 온도 프로파일과 더욱 엄격한 공정 제어가 필요합니다.
이 글에서는 무연 웨이브 솔더링 온도 설정에 대한 상세하고 공정 중심적인 분석을 제공하며, 권장 범위, 온도 상승 속도 및 안정적이고 고품질의 스루홀 솔더링을 위한 실제적인 고려 사항을 포함합니다.
I. 예열 구역 온도
1. 온도 범위: 예열 구역의 온도는 일반적으로 90℃에서 120℃ 사이로 설정됩니다.
2. 예열 시간: 권장 예열 시간은 80초에서 150초 사이이며, 일반적으로 약 120초입니다.
3. 가열 속도: 예열 과정에서 PCB 기판이 고르게 가열되고 국부적인 과열을 방지하기 위해 가열 속도는 5℃/s 이하이어야 합니다.
4. 예열 과정: 온도는 80℃의 저온에서 시작하여 130℃ 이하의 고온까지 서서히 상승시켜야 합니다. 전원을 켠 후 적정 온도에 도달하기까지 5~10분 정도 소요됩니다. 예열 과정 중 PCB 기판의 손상을 방지하기 위해 예열 온도는 180℃ 이하로 유지해야 합니다.
II. 납땜 영역 온도
1. 납땜 온도: 납땜 온도는 매우 중요한 매개변수이며, 일반적으로 245℃±10℃ 범위 내에서 설정됩니다. 이 온도 범위는 납땜 접합부가 완전히 녹아 견고한 연결을 형성하도록 보장합니다.
2. 최적 납땜 인두 온도: 납땜 인두의 최적 온도는 250℃에서 265℃ 사이로 설정하여 납의 유동성과 납땜 접합부의 품질을 확보합니다.
3. 가열 속도: 납땜 과정 중 급격한 온도 변화로 인한 부품의 열 충격을 방지하기 위해 납땜 영역의 가열 속도는 1~3℃/s로 제어해야 합니다.
4. 칩과 웨이브 사이의 온도: 납땜 공정 중 열 전달 및 납땜 접합부 형성을 보장하기 위해 온도는 180℃ 이상이어야 합니다.
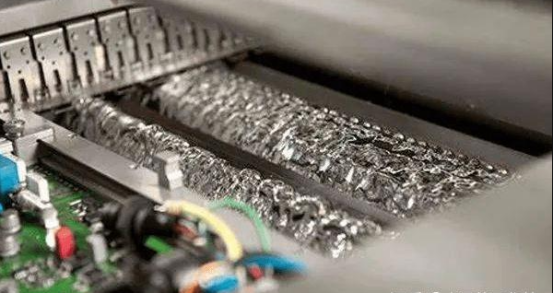
III. 냉각 구역 온도
1. 냉각 속도: 냉각 영역의 냉각 속도는 냉각 시스템에 따라 설정되며, 일반적으로 5~12℃/s로 유지됩니다. 이 냉각 속도는 납땜 접합부를 빠르게 냉각시켜 납땜 품질을 향상시키는 데 도움이 됩니다.
2. 냉각 배출구의 PCB 기판 온도: 냉각 과정 중 과도한 온도 상승으로 인한 PCB 기판 손상을 방지하기 위해 냉각 배출구의 PCB 기판 온도는 가급적 100℃ 미만이어야 합니다.
IV. 주의사항
1. 온도 곡선 설정: 온도 곡선은 PCB 기판, 솔더 바, 플럭스 공급업체에서 제공하는 온도, 시간 및 기타 성능 데이터와 실제 제조되는 제품의 웨이브 솔더링 공정을 종합적으로 고려하여 설정해야 합니다.
2. 온도 제어 정확도: 실제 온도와 표시 온도의 차이는 5℃ 이내로 유지해야 합니다(고정 장치를 사용하는 경우 차이는 10℃를 초과해서는 안 됩니다). 온도가 이 범위를 초과할 경우 즉시 조정하거나 장비 기술자에게 점검을 요청해야 합니다.
3. 온도 곡선 수정: 이미 설정된 온도 곡선을 임의로 수정하지 마십시오. 중요한 매개변수를 조정해야 하는 경우 사용 전에 장비 엔지니어의 확인과 적절한 문서화가 필요합니다.
4. 용광로 온도 곡선 측정: 각 모델의 생산 또는 라인 변경 전에 용광로 온도 곡선을 측정하여 용접 공정 중 온도 제어가 요구 사항을 충족하는지 확인해야 합니다.
요약
무연 웨이브 솔더링 온도 의 효과적인 제어는 신뢰할 수 있는 스루홀 PCB 조립의 핵심입니다. 안정적인 예열, 최적화된 솔더 포트 온도, 그리고 제어된 냉각 속도를 유지함으。로써 제조업체는 솔더 브리징, 고드름, 그리고 홀 충진 불량과 같은 결함을 크게 줄일 수 있습니다.PCBGOGO당사는 최첨단 웨이브 솔더링 장비와 엄격한 열 분석을 활용하여 고품질 SMT 및 스루홀 조립을 전문으로 하며, 무연 제품의 내구성과 신뢰성을 보장합니다.


