



 English
 日本語

웨이브 솔더링 시 솔더 브리징 방지: PCB 스루홀 어셈블리 공정 파라미터 최적화
PCB 스루홀 어셈블리에서 웨이브 솔더링 공정 중 발생하는 솔더 브리징은 제품 신뢰성, 수율 및 납기 안정성에 직접적인 영향을 미치는 반복적인 결함입니다. 공정 설정이 조금만 벗어나도 도금 스루홀에서 솔더가 넘쳐 솔더 브리지, 오염 및 전기적 신뢰성 문제가 발생할 수 있습니다. 제조업체 입장에서 부적절한 파라미터 관리는 리워크, 폐기율 증가 및 생산 지연으로 이어집니다.
이 글에서는 PCBGOGO가 검증한 생산 표준과 엔지니어링 경험을 바탕으로, 공정 파라미터 최적화를 통한 웨이브 솔더링 솔더 브리징 방지 방법을 설명합니다.
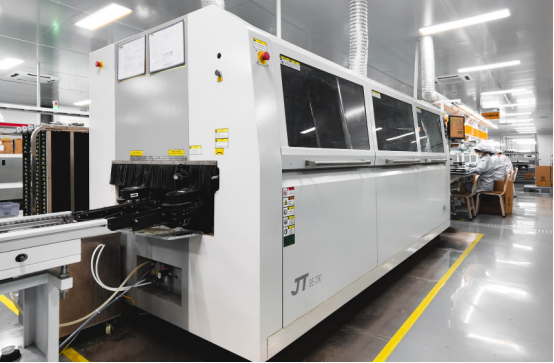
1. 웨이브 솔더링 파라미터가 솔더 브리징을 유발하는 이유
웨이브 솔더링 성능은 서로 연관된 다음 5가지 파라미터에 의해 결정됩니다.
· 솔더 온도
· 예열 온도
· 컨베이어/이송 속도
· 웨이브 높이
· 웨이브 각도
이 중 하나라도 적절하게 설정되지 않으면 스루홀 내부의 솔더 점도, 웨팅성 및 충전 압력 간 균형이 깨져 다음과 같은 결함이 발생합니다.
· 솔더 오버플로우 및 브리징
· 콜드 조인트 또는 불완전한 필링
· 플럭스 비산 및 오염
· 열응력으로 인한 위치 불량
효과적으로 최적화하려면 각 변수를 개별적으로 관리하는 것이 아니라 하나의 통합 시스템으로 제어해야 합니다.
2. 최적 솔더 온도 제어
온도가 상승하면 솔더 점도가 낮아집니다. 온도가 너무 높으면 유동성이 증가하여 솔더가 배럴을 통과해 흘러내리고 브리지를 형성할 위험이 커집니다. 반대로 온도가 너무 낮으면 웨팅성이 저하되어 솔더 필링이 원활하지 않습니다.
Sn63/Pb37 합금의 경우 PCBGOGO 공정 검증에서 확인된 최적 솔더링 온도는 다음과 같습니다.
255 ± 5°C(유효 웨이브 접촉 영역에서 측정)
권장 사항:
· 솔더 포트의 온도 표시값에만 의존하지 않습니다.
· 교정 오차를 방지하려면 솔더 웨이브가 실제로 작동하는 접촉면에서 측정합니다.
이렇게 하면 솔더 오버플로우를 유발하지 않으면서 접착력, 웨팅 및 필링량을 안정적으로 제어할 수 있습니다.
3. 수분 유발 결함을 제어하기 위한 예열
PCB 기재는 보관 중 수분을 흡수합니다. 고온의 솔더에 노출되면 수분이 급격히 기화하면서 스루홀 내부의 솔더 메니스커스를 교란하고, 용융 솔더를 위쪽으로 밀어 올려 브리징을 유발합니다.
PCBGOGO는 다음 표준을 적용합니다.
· 예열 온도: 90–110°C
· 예열 시간: 60–90 seconds
· 목표 기재 수분 함량: < 0.05%
주요 효과는 다음과 같습니다.
· 수분 충격 감소
· 열응력 편차 감소
· 패드 안정성 및 치수 정확도 향상
이 단계는 습한 환경에서 사용되거나 장기간 보관된 FR-4 기판에 특히 중요합니다.
4. 컨베이어 속도와 웨이브 높이의 연계 설정
이송 속도는 PCB와 솔더 웨이브가 접촉하는 시간을 결정합니다.
| 속도 설정 | 영향 |
|---|---|
| 너무 느림 | 솔더가 과도하게 필링됨 → 브리징 위험 |
| 너무 빠름 | 필링 부족 → 접합부 약화 및 신뢰성 문제 |
권장 컨베이어 속도:
1.0–1.8 m/min(스루홀 밀도에 따라 조정)
· 고밀도 설계 → 속도를 낮춤
· 저밀도 레이아웃 → 속도를 높임
웨이브 높이는 스루홀 하단을 1–2 mm 덮도록 설정해야 합니다.
웨이브가 너무 높으면 유압이 상승하여 솔더가 배럴을 통해 위쪽으로 밀려 올라갑니다.
5. 솔더 배출을 개선하기 위한 웨이브 각도
가이드 레일 각도를 3°–5°로 조정하면 중력을 이용해 솔더의 리턴 플로우를 촉진할 수 있습니다. 이를 통해 배럴 내부에 남는 솔더를 줄이고, 솔더링 후 솔더가 고여 나중에 브리징으로 이어지는 현상을 방지합니다.
PCBGOGO의 각도 조절식 가이드 레일 시스템은 다음 조건에 따라 생산 라인에서 즉시 조정할 수 있습니다.
· PCB 두께
· 도금 품질 수준
· 동박 분포 패턴
이러한 적응형 설정은 고밀도 기판이나 혼합 기술 기판에 특히 효과적입니다.
6. 폐루프 웨이브 솔더링 제어 시스템 구축
웨이브 솔더링에서 솔더 브리징을 일관되게 방지하기 위해 PCBGOGO는 다음과 같은 폐루프 제어 구조를 적용합니다.
| 단계 | 중점 관리 항목 |
|---|---|
| 생산 전 | 기재 수분 분석, PCB 설계 평가 |
| 생산 중 | 파라미터 데이터베이스 매칭, 실시간 웨이브 검사 |
| 생산 후 | 품질 피드백 루프, 데이터 기반 파라미터 보정 |
이 프레임워크를 통해 PCBGOGO는 솔더 브리징 불량률을 업계 평균보다 훨씬 낮게 유지하며, 소량 생산과 양산 모두에서 안정적인 생산성을 확보하고 있습니다.
결론
웨이브 솔더링 중 솔더 브리징을 방지하는 작업은 단일 파라미터만으로 해결할 수 있는 문제가 아닙니다. 설계, 자재 상태 및 공정 실행을 서로 일치시켜야 하는 시스템 엔지니어링 과제입니다. 솔더 온도, 예열 조건, 컨베이어 동작, 웨이브 형상 및 배출 각도를 최적화하면 솔더 오버플로우를 근본적으로 억제할 수 있습니다.
확장 가능한 고수율 PCB 어셈블리 솔루션을 찾는 기업을 위해 PCBGOGO 는 다양한 기판 유형과 적용 분야에 맞춘 엔지니어링 기반 공정 설정 서비스와 검증된 파라미터 세트를 제공합니다.


